手轮怎么选?按直径、安装孔与手柄形式三步定型号
选型指南 · 发布日期:2026-10-16
手轮选型看着简单,实际最容易出错的是三处:直径够不够省力、安装孔与轴径对不对得上、手柄形式配不配工况。本文按三步流程给出可直接照做的判断方法,并附常见规格对照与选购清单。
手轮是机床、包装机械、阀门、搅拌设备上最常见的操作件之一。它结构简单,但选错型号的代价并不小:直径偏小操作费力,孔径不匹配要重新加工,手柄形式不合适则影响长时间操作的手感。下面把选型拆成三步,按顺序判断即可。
一、第一步:按操作力矩定直径
手轮的核心作用是用直径换力矩。同样大小的切向力,手轮直径越大,能输出的力矩越大,操作越省力。经验判断法:
- 轻负载、频繁微调(如磨床进给微调、刻度微调):直径 80–125mm 即可,太大反而占空间、转动惯性大。
- 中等负载(普通铣床工作台进给、阀门开合):建议 160–200mm,兼顾省力与操作空间。
- 较大负载、需要明显省力(重载丝杆、闸门启闭):选 250mm 以上,或直接选带加长手柄的铸铁手轮。
如果设备安装空间有限制,可以在安装尺寸允许的范围内取上限,再用后面的“手柄形式”来补手感。
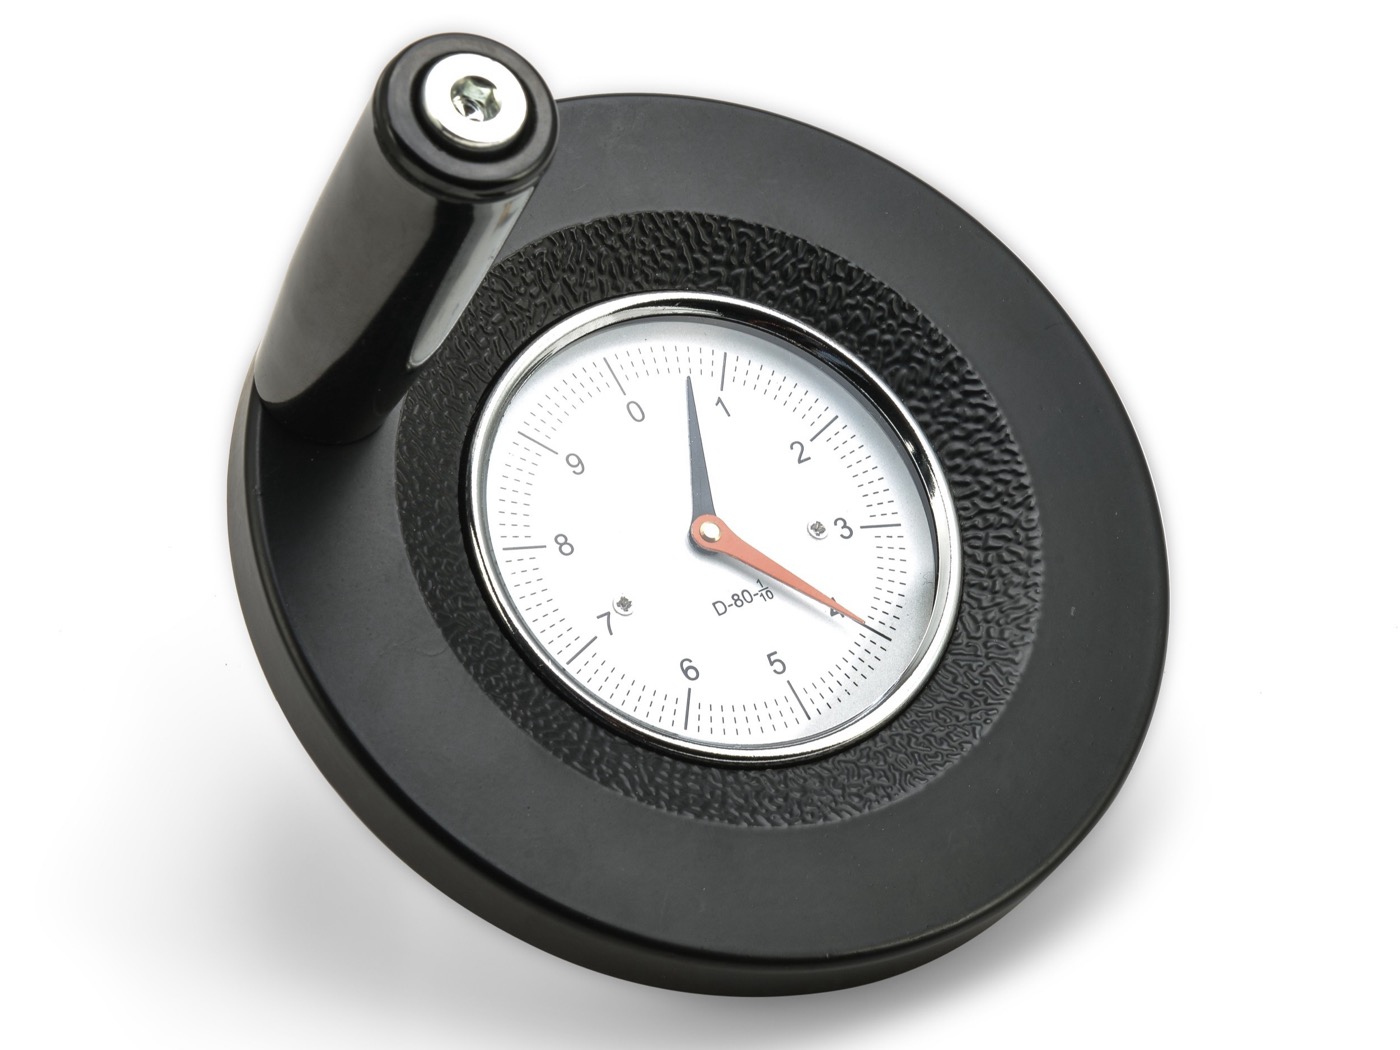
 机械手轮 · 内嵌表盘可兼顾读数与操作,常用于进给轴、刀架等调节部位
二、第二步:确认安装孔、键槽与紧固方式
这一步是返工率最高的一环。下单前必须量清三个数据:
- 轴径与孔径:常见孔径从 φ8 到 φ25 不等,非标可定制。量轴的外径而不是旧轮的内径,旧轮磨损后内径会偏大。
- 是否有键槽:需要传递较大扭矩时必须带键槽,只靠顶丝在振动工况下容易打滑。
- 紧固方式:顶丝(紧定螺钉)适用于小扭矩;带压紧螺母或胀套的结构适用于大扭矩、频繁正反转的场合。
另外要确认轴头长度是否足够,手轮装上后轮毂不应顶到轴承端盖。若轴头偏短,可选择薄轮毂款或加装过渡套。
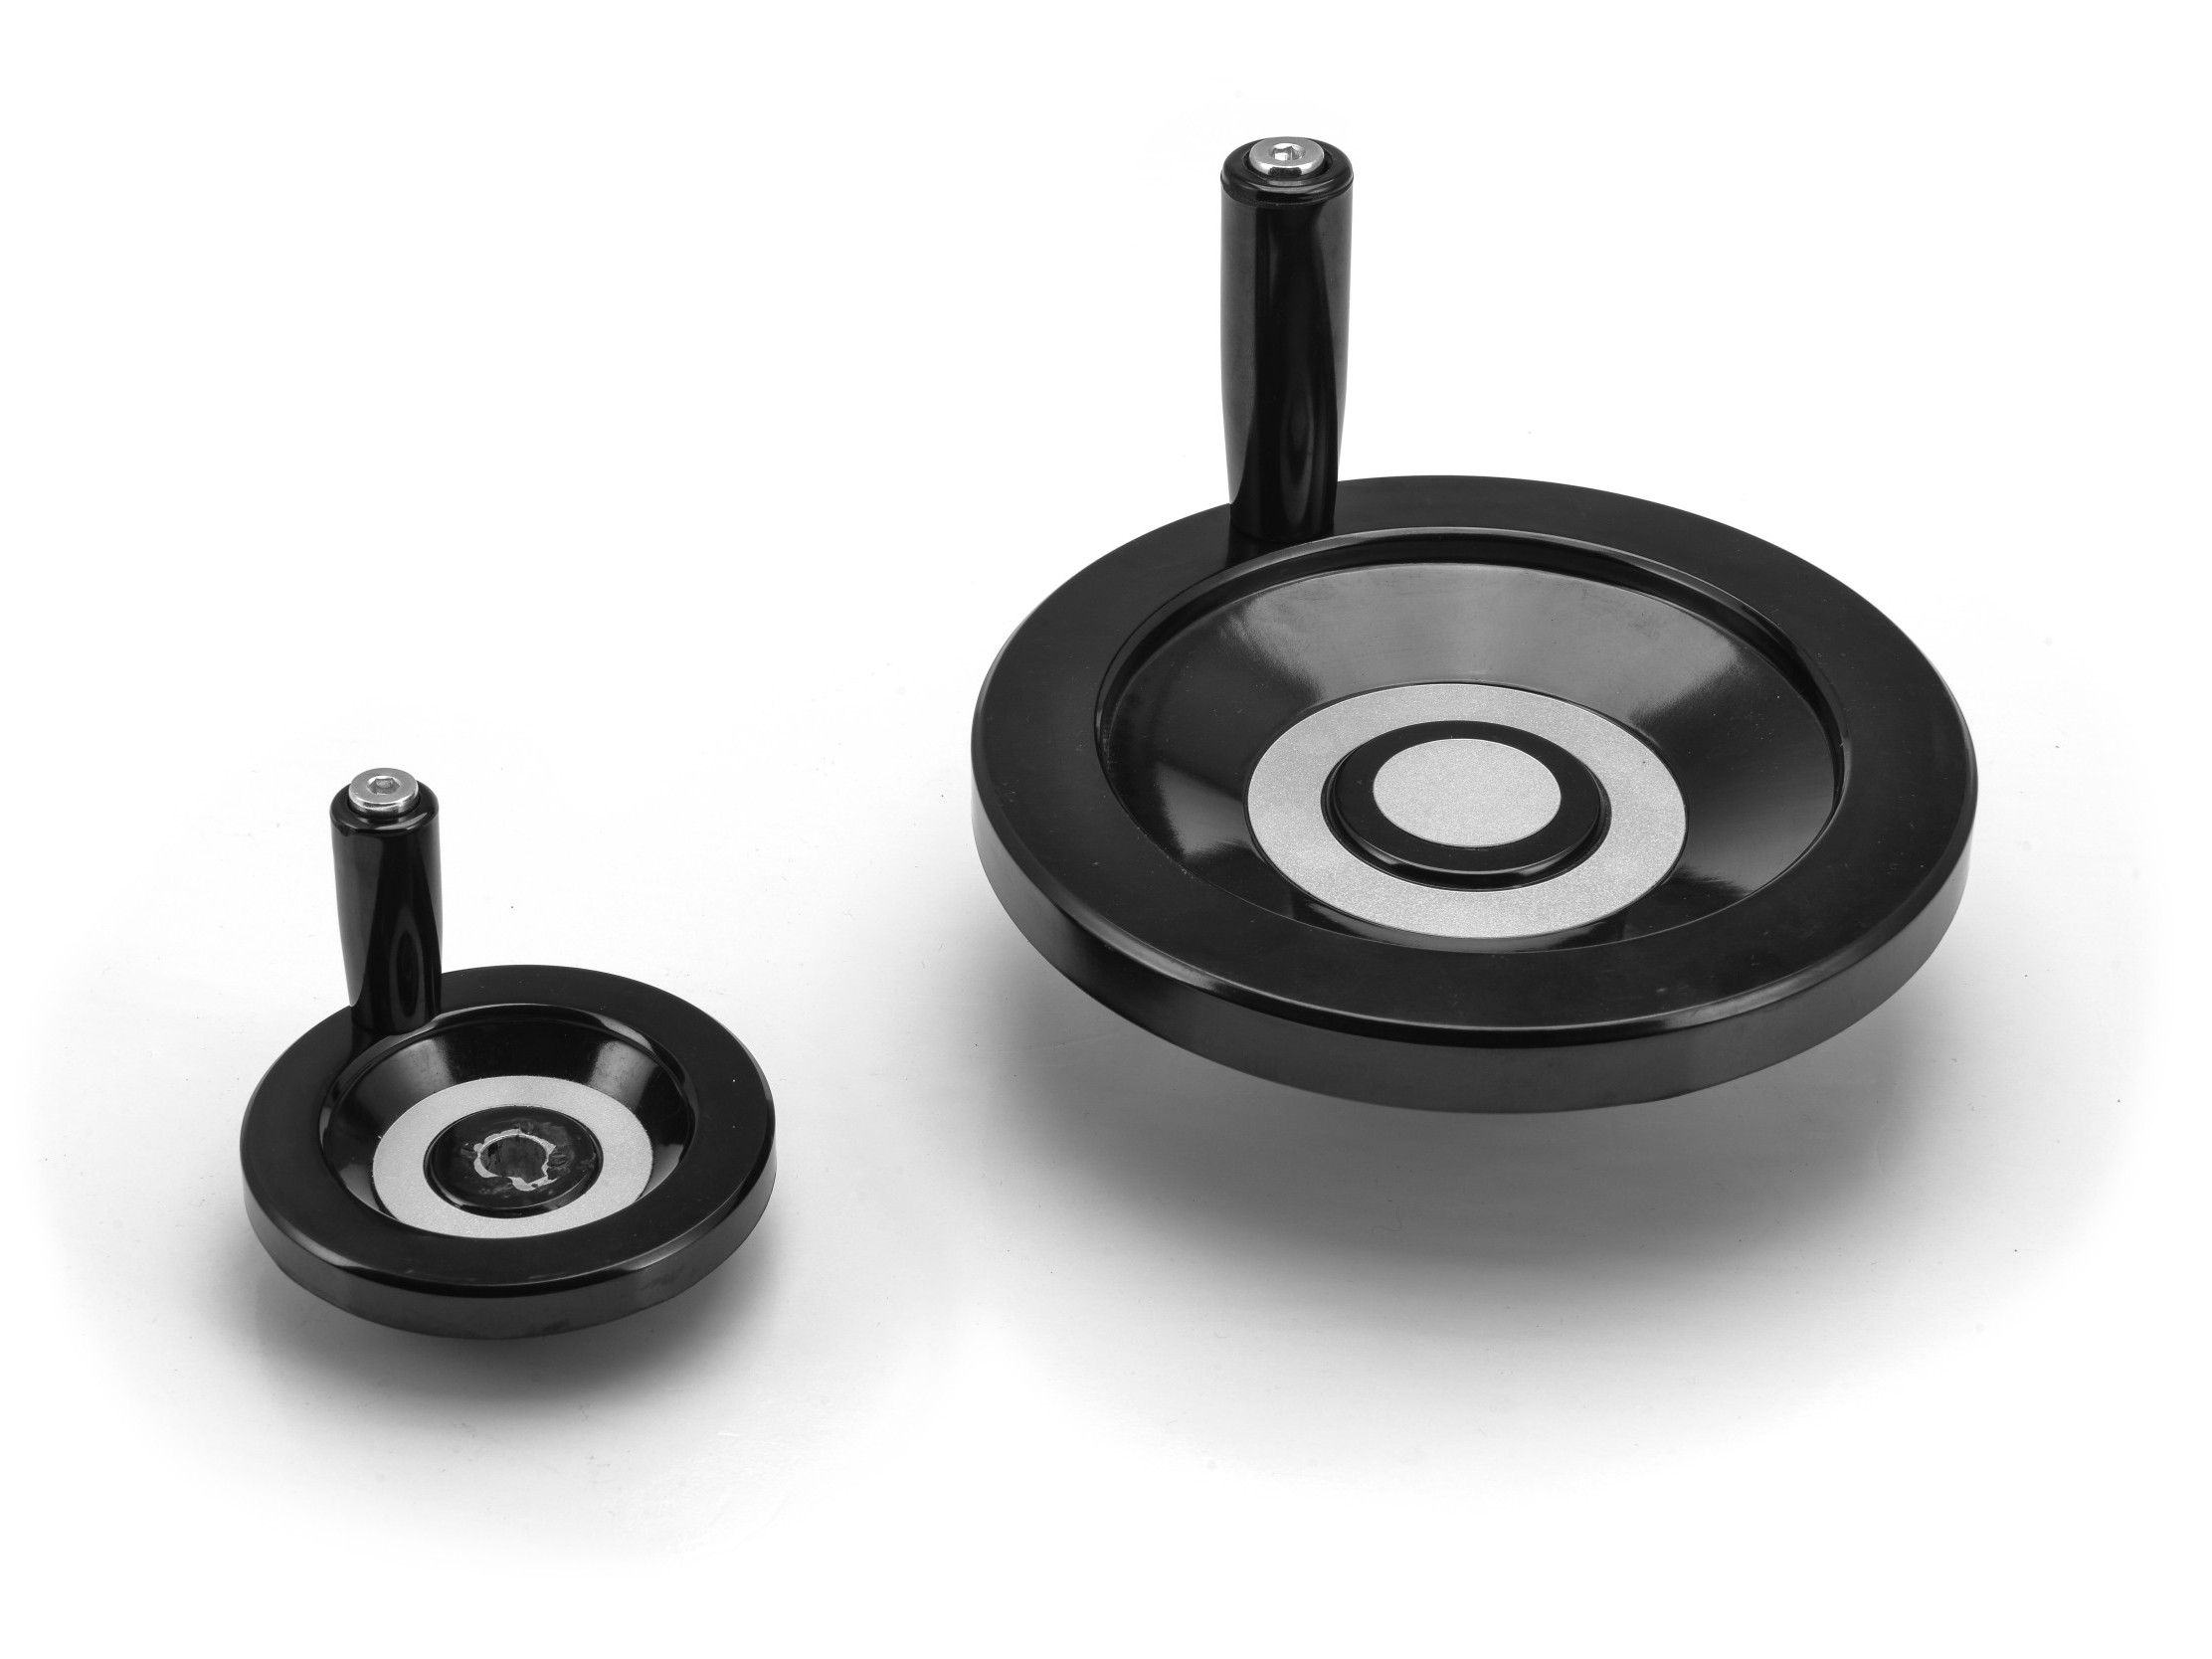 背面波纹手轮 · 轮毂内孔与轴径的配合尺寸,是下单前必须确认的参数
三、第三步:选手柄形式
- 带固定手柄:适合不需要折叠、转速低的场合,结构最简单、成本最低。
- 带可折手柄(折叠手柄):机床高速旋转时手柄会自动甩开、避免伤人,是车床、铣床类设备的常规配置。
- 带手柄球:手感圆润,适合长时间连续操作,如搅拌、调节类设备。
- 无手柄(波纹/网纹直接握持):适合小直径、仅做微调的手轮,如刻度旋钮类使用方式。
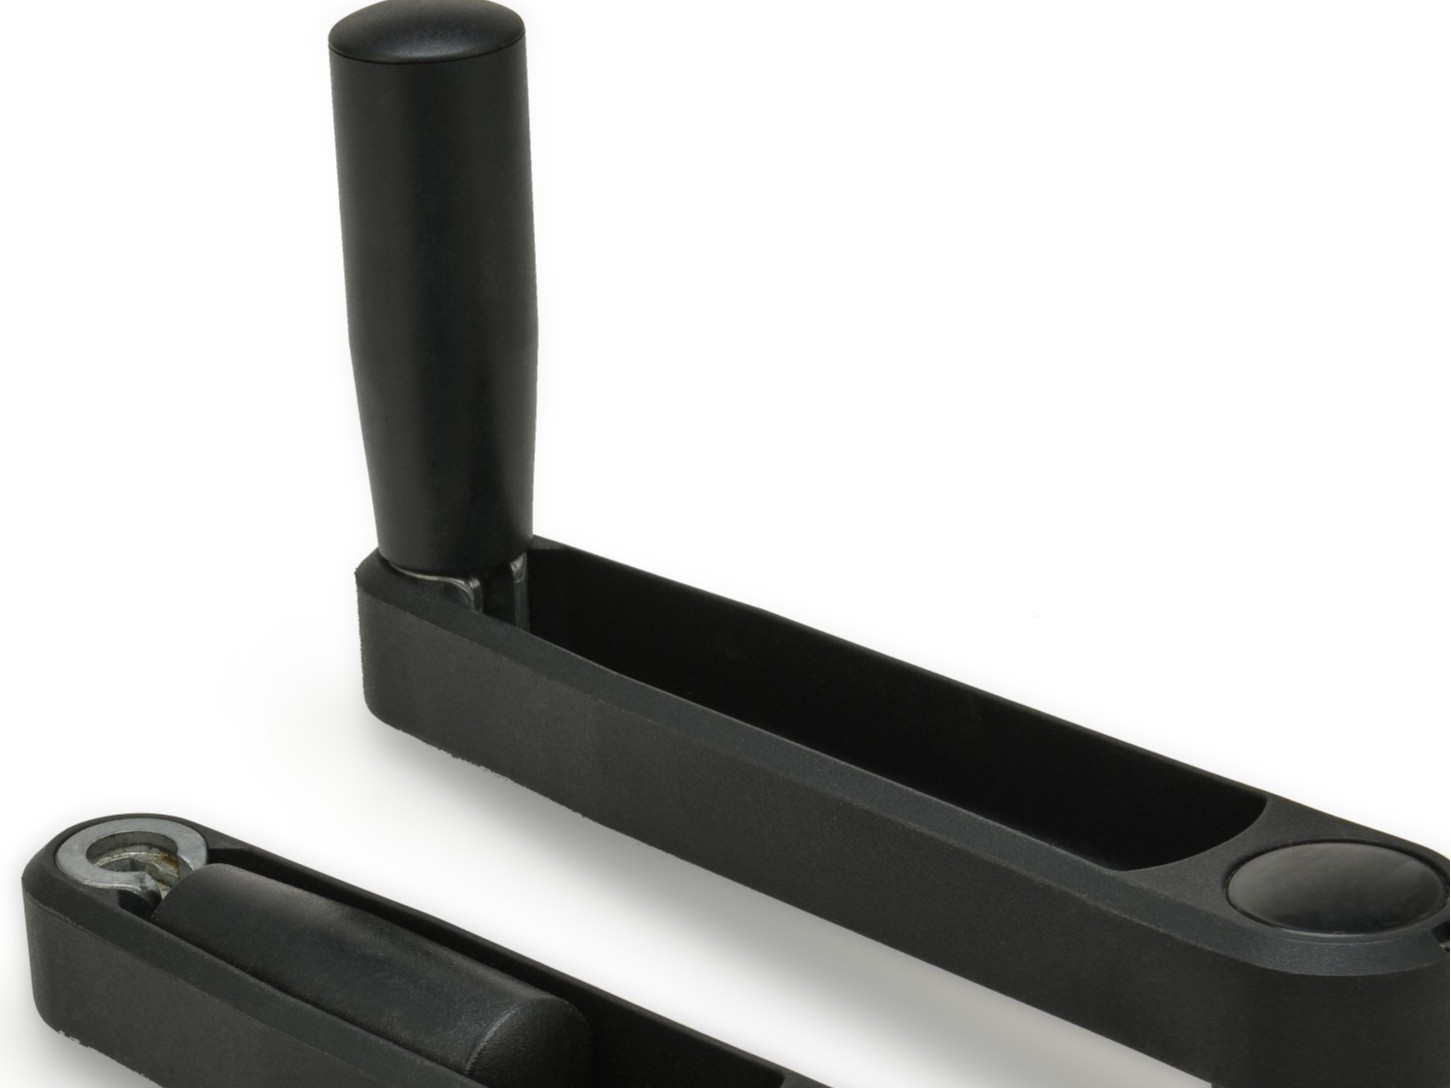 可折摇手柄 · 安装空间受限时可选可折手柄,收起后不占操作面
四、按设备类型快速定位
以下是我们常遇到的几类设备对应的常用款,可作起点参考:
五、下单前核对清单
- 手轮外径、安装孔径、键槽尺寸(宽×深)
- 轮毂厚度与轴头可用长度
- 手柄形式:固定/可折/带球/无
- 材质与表面处理:胶木、增强尼龙、铝合金氧化、不锈钢
- 使用环境:是否潮湿、是否有食品级或防锈要求
- 数量与是否需要打样确认
把这六项列清楚,基本可以一次选对。若手上只有旧件,寄样或拍清晰照片(带卡尺测量)也可以,我们按样比对。延伸阅读:机床手轮怎么选?内波纹/平面/双幅/磨床/塑钢手轮对照。