品质留给时间来证明
专注机械配件研发定制生产
全国咨询热线:
158 1595 1688
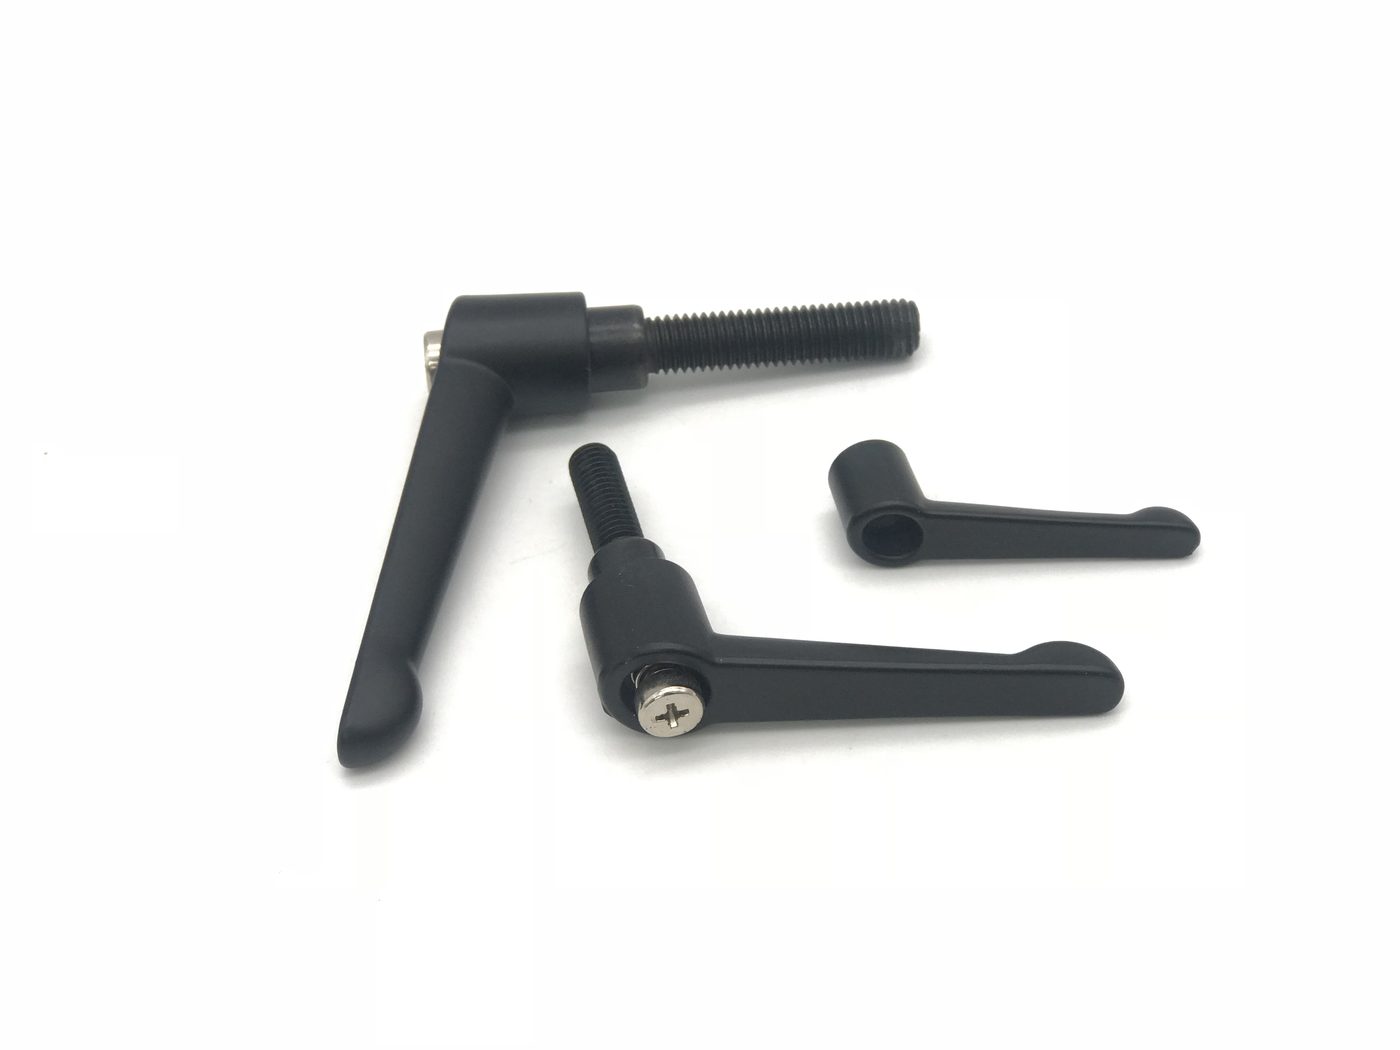
手轮、可调手柄、合页这类操作件单价不高,但一旦出问题就是装配卡壳、返工甚至客户投诉。关于产品逐批检验我们此前做过说明,这里把「具体检什么、怎么检」展开讲,方便采购评估比对。
原材料与外购件入库前核对材质与规格:钢件的材质单、塑料件的原料批次、螺杆的规格与表面处理状态。螺纹件进料时用通止规抽检——通规应顺畅旋入,止规不应旋入,这是判断螺纹合格最直接的办法,比卡尺量外径可靠得多。
注塑、压铸、机加工过程中按批次巡检关键尺寸,发现偏差及时调机,避免整批报废。对定制的订单,首件确认后才会继续批量生产。
成品入库前按批次做外观与尺寸检验:

对有配合关系的规格(手轮与轴、位置显示器与安装座、碰锁与门板),用标准配合件试装验证,确认「装得上、转得动、锁得住」。很多配合问题单量尺寸发现不了,试装是最接近实际使用的检验方式。
每批产品可按订单追溯生产批次。客户反馈问题时提供订单号与照片,能快速定位批次核查。定制件按双方确认的图纸与样品执行,验收标准以确认样为准。
检验标准与具体要求可以在询价时沟通,特殊检验要求(全检、附检验报告等)可按订单约定执行。