刻度盘与刻度微调装置怎么读数、怎么调零
产品百科 · 发布日期:2026-10-05
刻度盘是手轮与轴的读数基准,刻度微调用于精细对位。读数要区分主刻度与副刻度,调零要在基准位置进行,并注意间隙带来的回差影响。
在手动进给的机床上,“进多少”靠刻度读、靠微调对准。刻度系统看着简单,实际使用中最常见的三个问题就是:读错、零位不准、来回摇有回差。下面把方法讲清。
一、刻度盘的基本读法
- 主刻度:一圈刻度中数值较大的,通常表示 1mm 或 0.5mm 的整数分级。
- 副刻度(细分刻度):把主刻度格再细分,常见 0.1mm、0.05mm、0.02mm。
- 读数顺序:先数主刻度整格,再看副刻度对齐的格数,两者相加。
- 注意刻度圈上的数字方向:有些设备的刻度是“越大越往外”,按说明书方向读,避免读反。
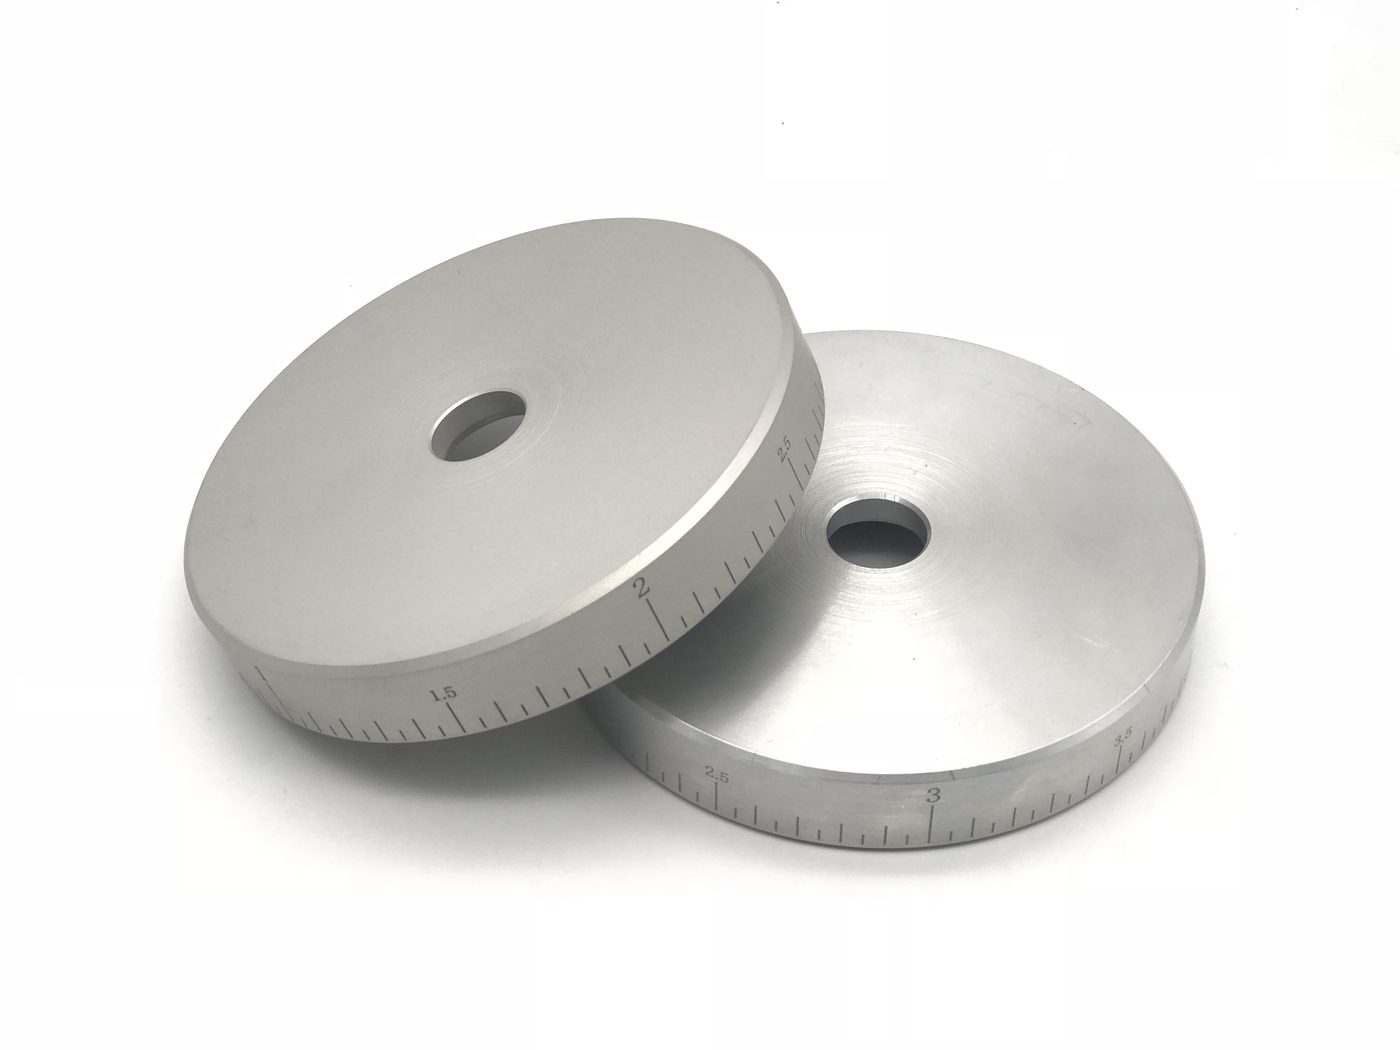
 铝合金刻度盘 · 刻度值乘以一圈格数即为一圈位移,读数前先确认分度值
二、调零的正确做法
- 第一步:把工作台(或刀架)移动到加工基准位置,用对刀块、塞尺或百分表确认位置准确。
- 第二步:松开刻度盘锁紧螺钉,把刻度盘的“0”对准固定指针,再锁紧。
- 第三步:往复摇动两次后回到基准位置,复查读数是否稳定回到 0。若不稳定,说明传动链有间隙或刻度盘未锁紧。
注意:调零只是把“当前实际位置”标记为零,并非消除误差。若定位本身有偏差,调零后误差依然存在。
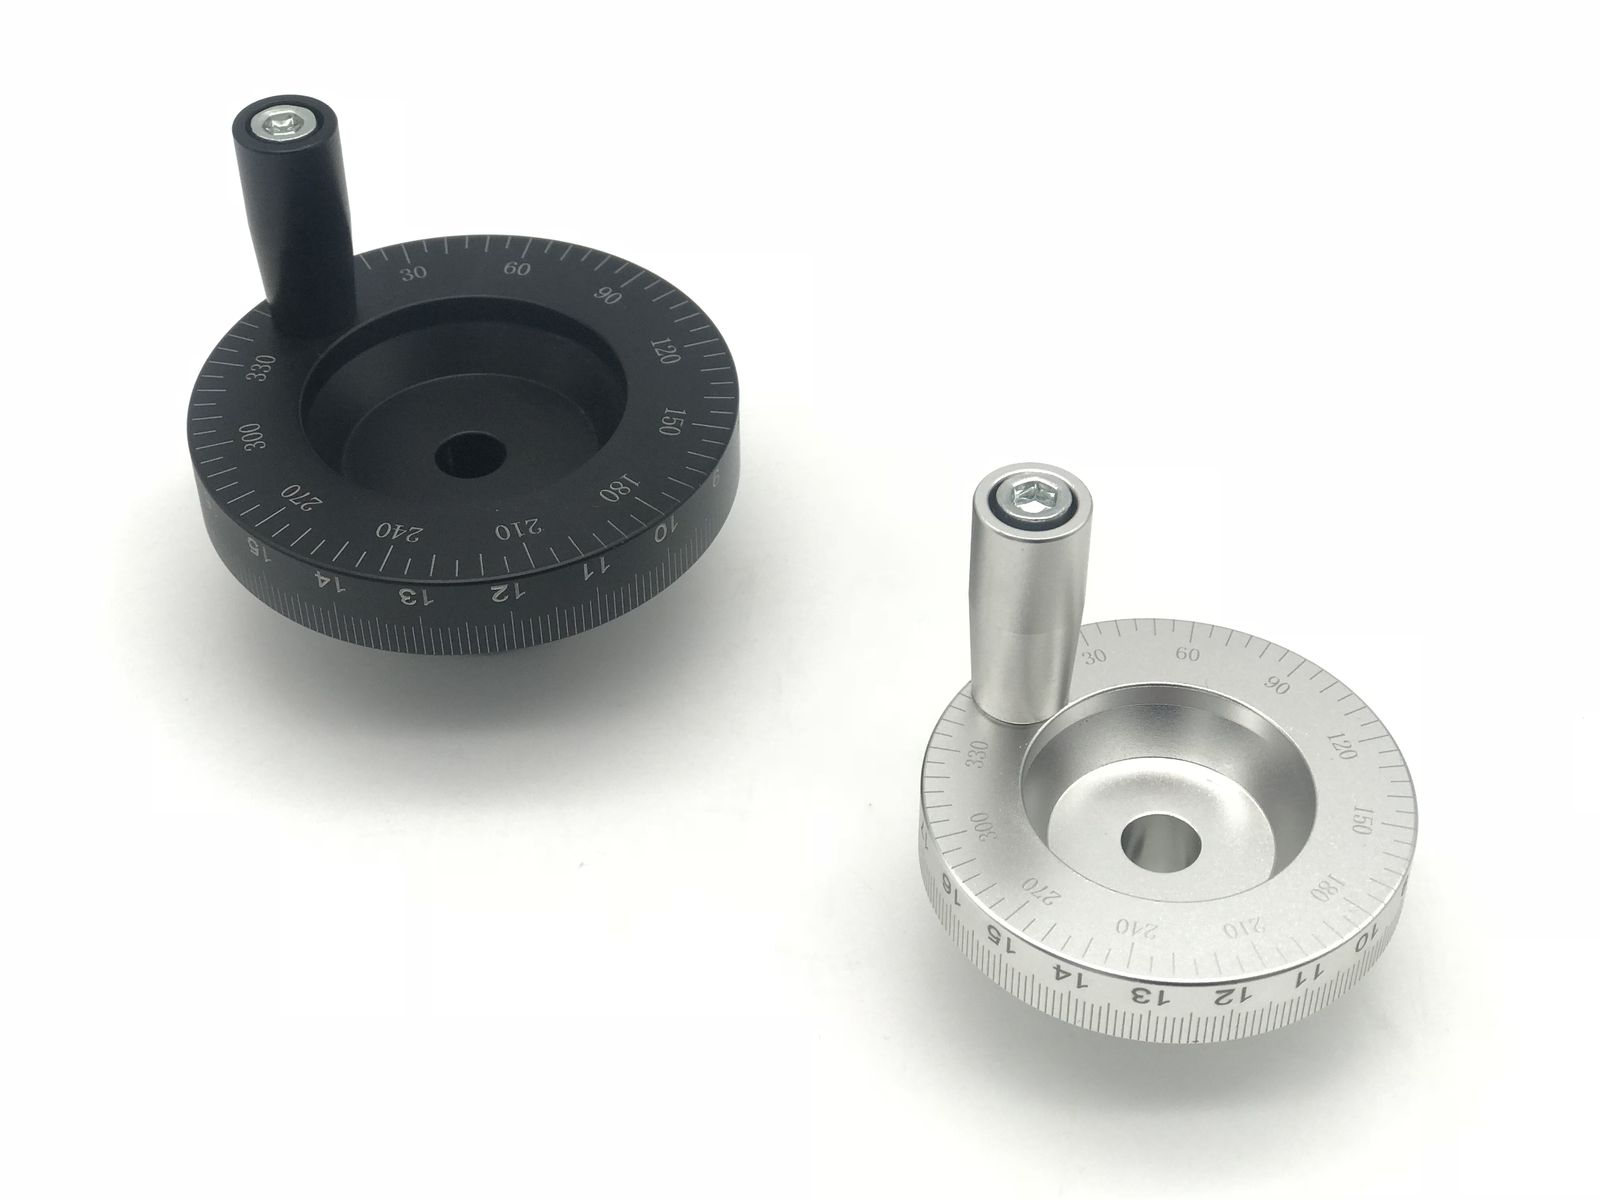 铝合金数字刻度盘手轮 · 调零时松开锁紧螺钉转盘对零,再锁紧避免带偏
三、回差(空回)的处理
回差来自丝杆螺母间隙、齿轮旷量与轴承游隙。表现是:正向摇进 0.5mm 与反向摇到同一位置,读数不一致。
- 测量方法:正向摇到某位置记读数,继续正向 5mm,再反向摇回该位置,两次读数之差即为回差值。
- 使用对策:单向进给法——总是从同一方向接近目标位置。若摇过头,多退回一些再正向靠近。
- 维修对策:调整丝杆螺母预紧、更换磨损齿轮、更换 刻度旋钮 或刻度盘组件。
四、刻度微调装置的用法
- 刻度微调:用于在小范围内做精细调整,通常与主进给机构配合,一圈对应很小位移。
- 铝合金刻度盘:常与手轮配套,直径大、刻线清晰,便于读数。
- 刻度旋钮:小型调节场合的读数与操作一体件。
- 使用要点:微调前先确认主进给已锁紧,否则微调会被主机构的回差吃掉。
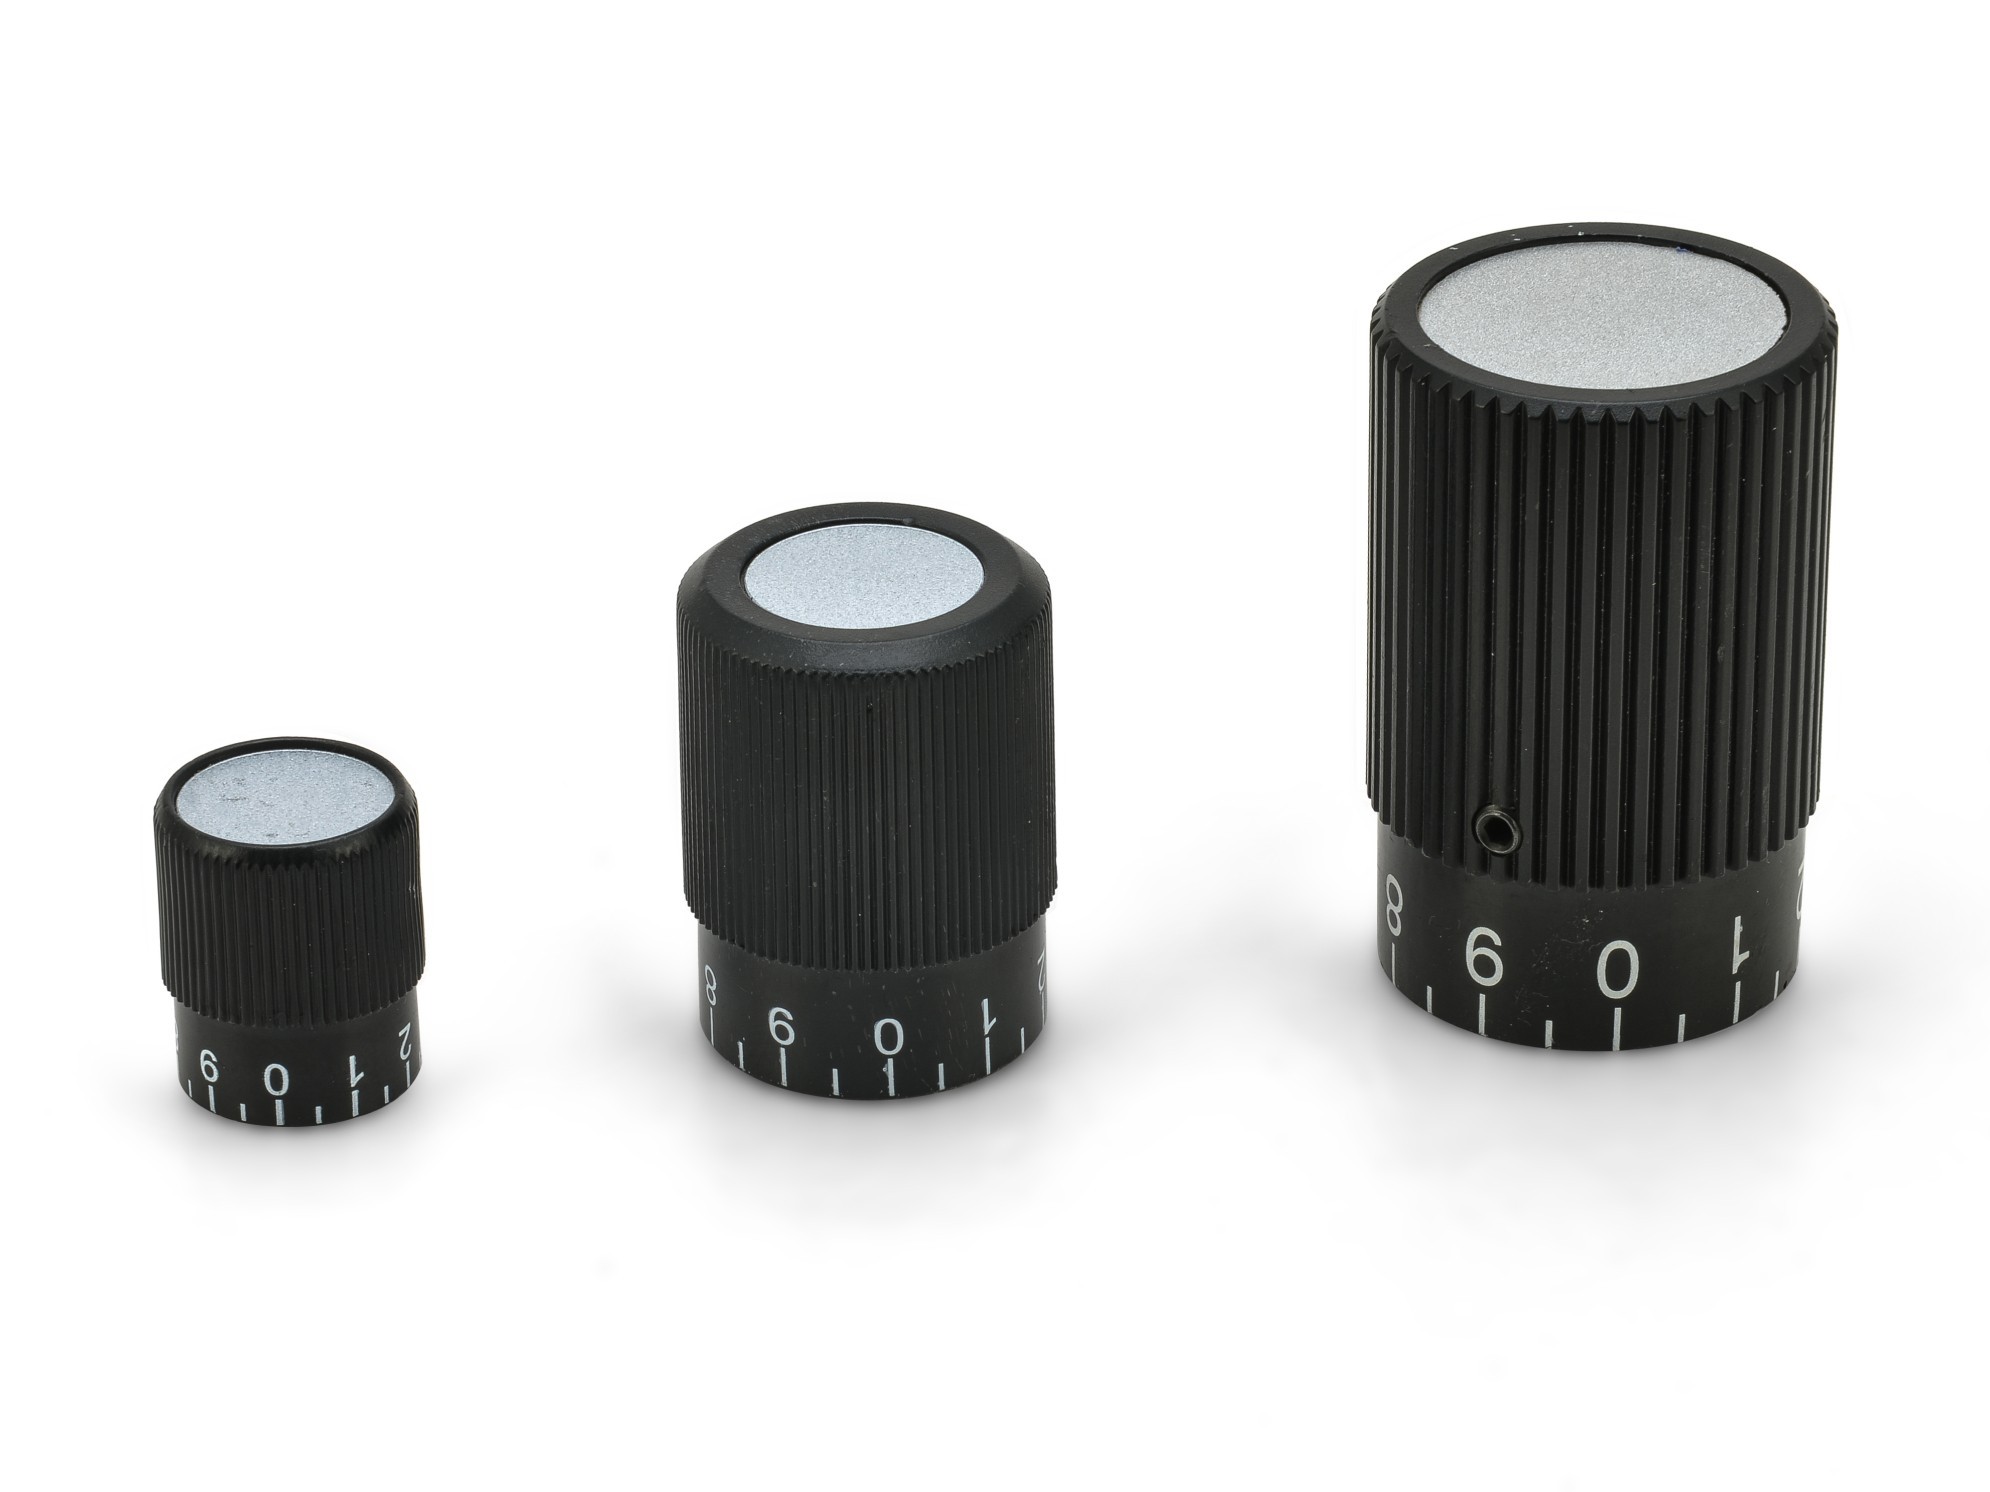 刻度微调 · 微调装置可消除回差影响,适合需要反复微调的加工场合
五、与位置显示器的配合
刻度盘适合单次或小范围读数;频繁进给的设备建议加装机械式 位置显示器,数字直读可显著减少读数错误。相关选型见 位置显示器精度怎么选?0.01/0.05/0.1mm 与丝杆螺距的对应关系。
六、日常维护要点
- 保持刻度面清洁,避免油污糊住刻线;用软布,不用刀具刮擦。
- 定期检查锁紧螺钉,防止运行中零位漂移。
- 刻度盘更换后必须重新调零,并做一次回差测量记录,方便后续核对。