机械配件的防锈与盐雾要求怎么提?表面处理选项说明
常见问答 · 发布日期:2026-10-02
采购机械配件时,“要做防锈”这种表达太模糊。明确表面处理工艺、盐雾时长与验收标准,才能真正管住质量,也避免供应商各按自己理解报价。
防锈要求是机械配件采购中最容易表述含糊的一项。说“要防锈”,供应商可能按发黑处理,也可能按镀铬处理,两者成本与寿命差好几倍。下面给出可执行的表述方式。
一、先确定表面处理工艺
- 镀铬(装饰铬/硬铬):外观光亮、耐磨、有一定防锈能力,适合室内环境与需要美观的件。
- 镀镍:外观偏暖白、均镀性好、耐腐蚀优于普通镀铬,常见于食品设备与精密件。
- 发黑(氧化):成本低、外观亚黑,防锈能力较弱,必须配合防锈油使用,多用于机床内部件。
- 喷塑/喷漆:颜色可选、覆盖力强,适合不常摩擦的外观件;边角与螺纹处需遮蔽保护。
- 阳极氧化(铝合金):可着色,提升铝合金硬度与耐蚀性,适合外观件与中等腐蚀环境。
- 不锈钢本体:304 适合一般腐蚀环境,316 适合含氯离子环境(海边、化工厂)。
- 钝化处理:不锈钢加工后去除表面游离铁,防止“外来锈斑”,适合焊接或机加工后的件。
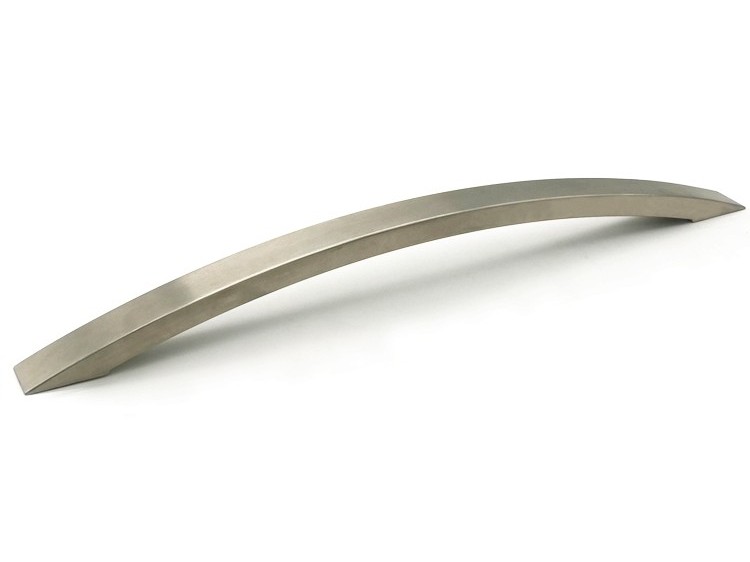
 不锈钢拉手 · 先定工艺再谈盐雾时长,镀铬、镀镍与发黑的防锈能力差异很大
二、盐雾试验时长怎么提
- 中性盐雾(NSS)是常用方法,表述方式例如“中性盐雾试验 48 小时不出现红锈”。
- 参考区间的表述:
- 室内干燥环境:24–48 小时。
- 一般车间(有油污、湿度较高):72–96 小时。
- 户外或潮湿环境:建议 168 小时以上,或直接选不锈钢材质。
说明:白锈(镀层自身腐蚀)与红锈(基体腐蚀)要分别说明,验收时通常以“不出现红锈”为合格判据,出现少量白锈可接受。
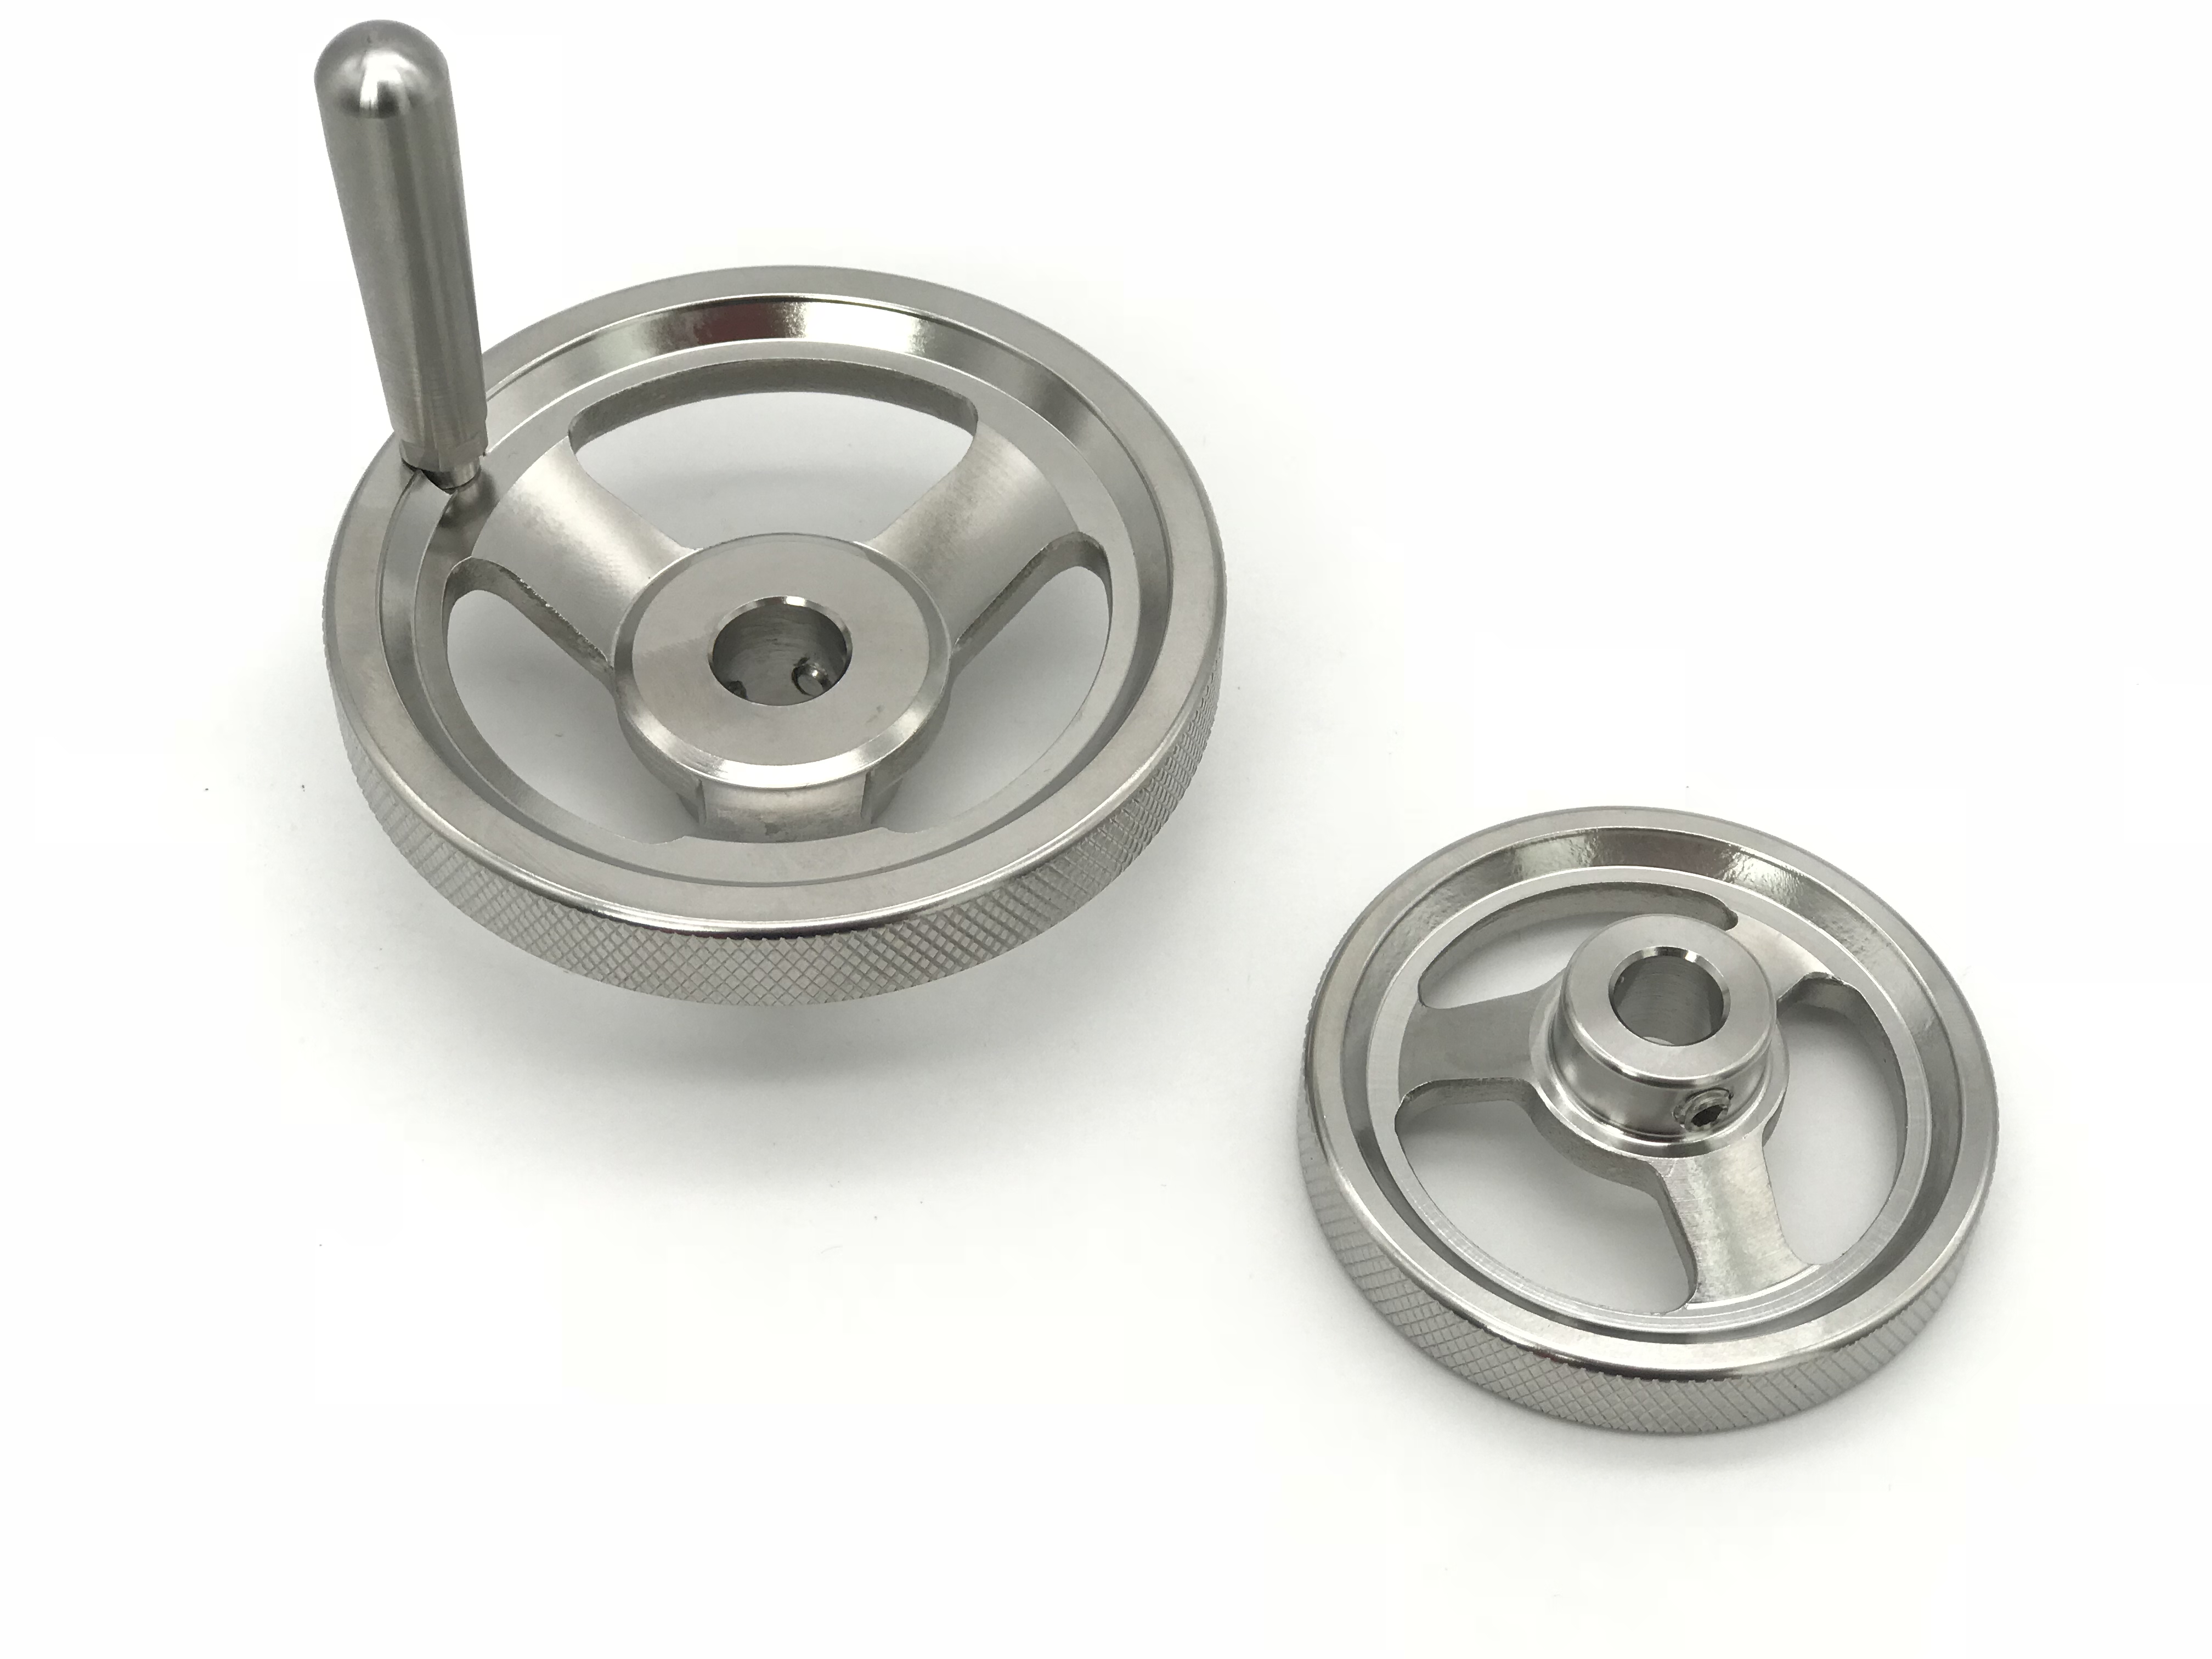 304 不锈钢手轮 · 提盐雾要求时应同时给出时长与判定标准,避免验收争议
三、环境条件对应的推荐做法
- 普通机床内部:发黑 + 防锈油,或镀铬。
- 电气柜、控制箱:镀铬或喷塑,兼顾外观与绝缘外壳配合。
- 食品机械、厨房设备:304 不锈钢,表面抛光或拉丝,避免藏污。
- 蒸烤箱、洗碗机:不锈钢 + 钝化,或用耐温耐湿的工程塑料件。
- 户外与海边:316 不锈钢或铝件阳极氧化。
四、包装与储运也属于防锈环节
- 单件包防锈纸或气相防锈膜,整箱内加干燥剂。
- 螺纹与配合面涂防锈脂,避免运输中磕碰后生锈。
- 长期库存的件建议定期检查,油封件注意有效期。
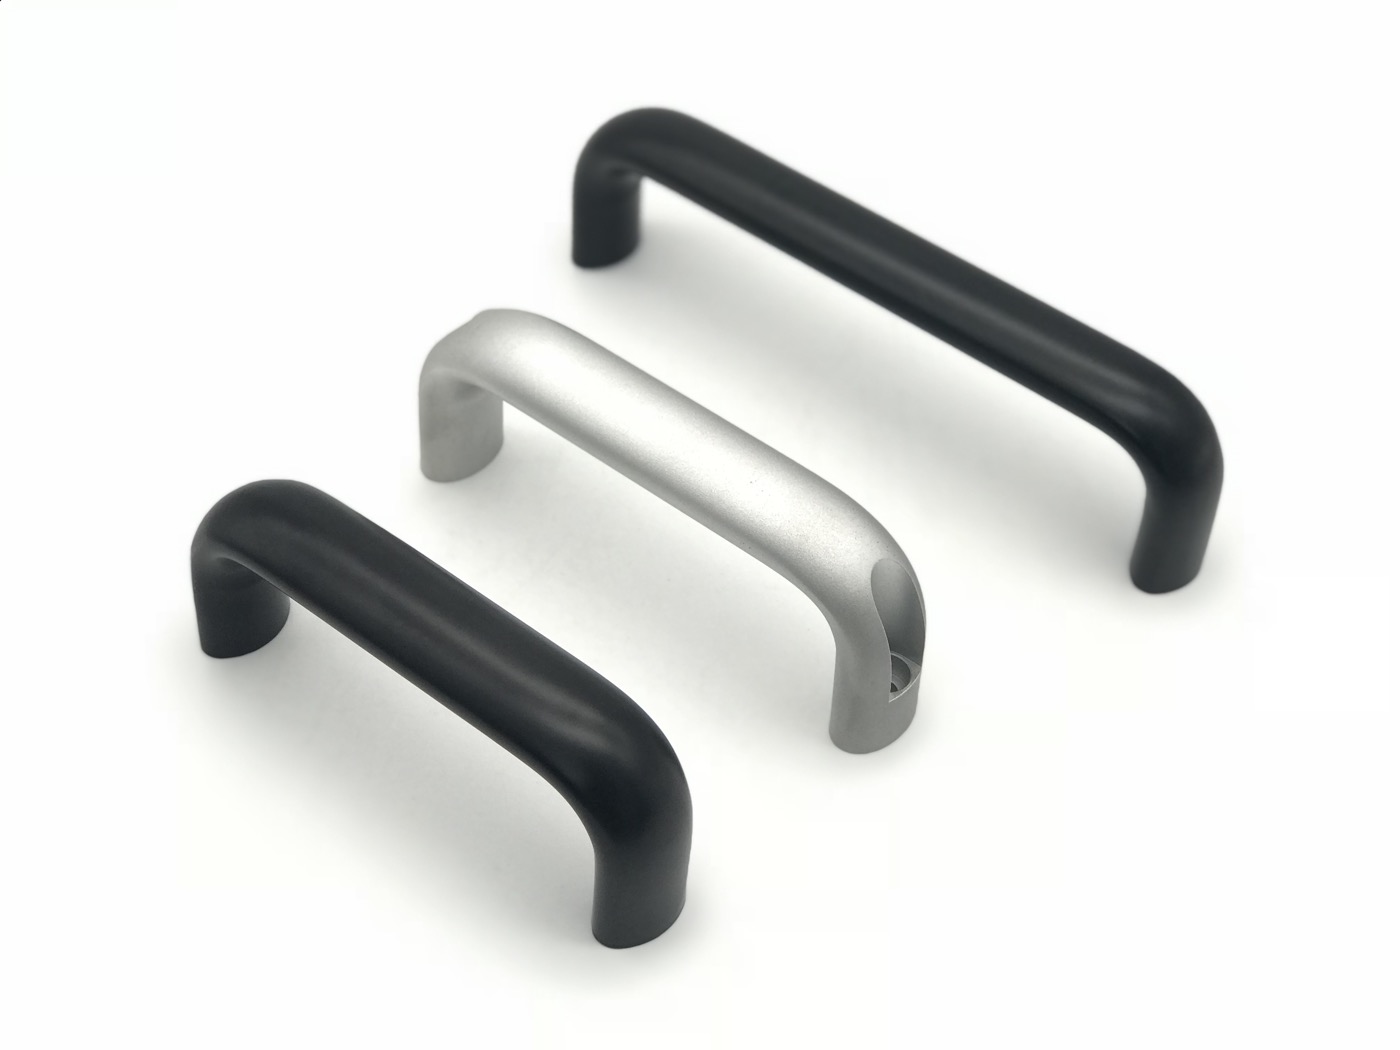 U 型机柜拉手 · 包装与储运同样属于防锈环节,潮湿环境需加干燥剂
五、验收与追溯
- 要求供应商提供盐雾试验报告(含试验条件与时长)。
- 进厂抽检:外观、镀层厚度(如需)、螺纹通止规。
- 批次留样,出现腐蚀问题时便于对比追溯。
相关阅读:不锈钢配件与碳钢镀铬件怎么选?按环境与清洗方式定、产品出厂前检什么?外观、尺寸、螺纹与装配试检四道关。